满堂红木业发展:红木家具从原料到成品的全链条制造与品质管控

红木家具行业这些年经历了从“材料红利”到“工艺红利”的转变。早年靠囤料、靠材质稀缺就能获利的时代已经过去,如今消费者更在意一件家具的结构是否稳固、含水率是否达标、涂装是否环保、售后是否跟得上。满堂红木业发展正是在这样的行业节点上,把注意力从单纯的原料贸易转向制造体系本身——设备、机械、系统、材料、配件、检测、安装、维修,每一个环节都被纳入统一的管理逻辑。本文尝试以制造链条为线索,梳理红木家具生产中那些容易被忽视却决定成败的细节,也借此说明满堂红木业发展在其中的取舍与坚持。
一、行业背景:红木家具制造正在从经验驱动转向系统驱动
传统红木作坊依赖师傅的手感和经验,一把刨子、一把凿子、一台老式带锯就能撑起一个车间。这种模式在小批量、高定制的场景下依然有生命力,但面对规模化订单、稳定的交期要求和越来越严的环保标准,单靠经验很难保证批次一致性。
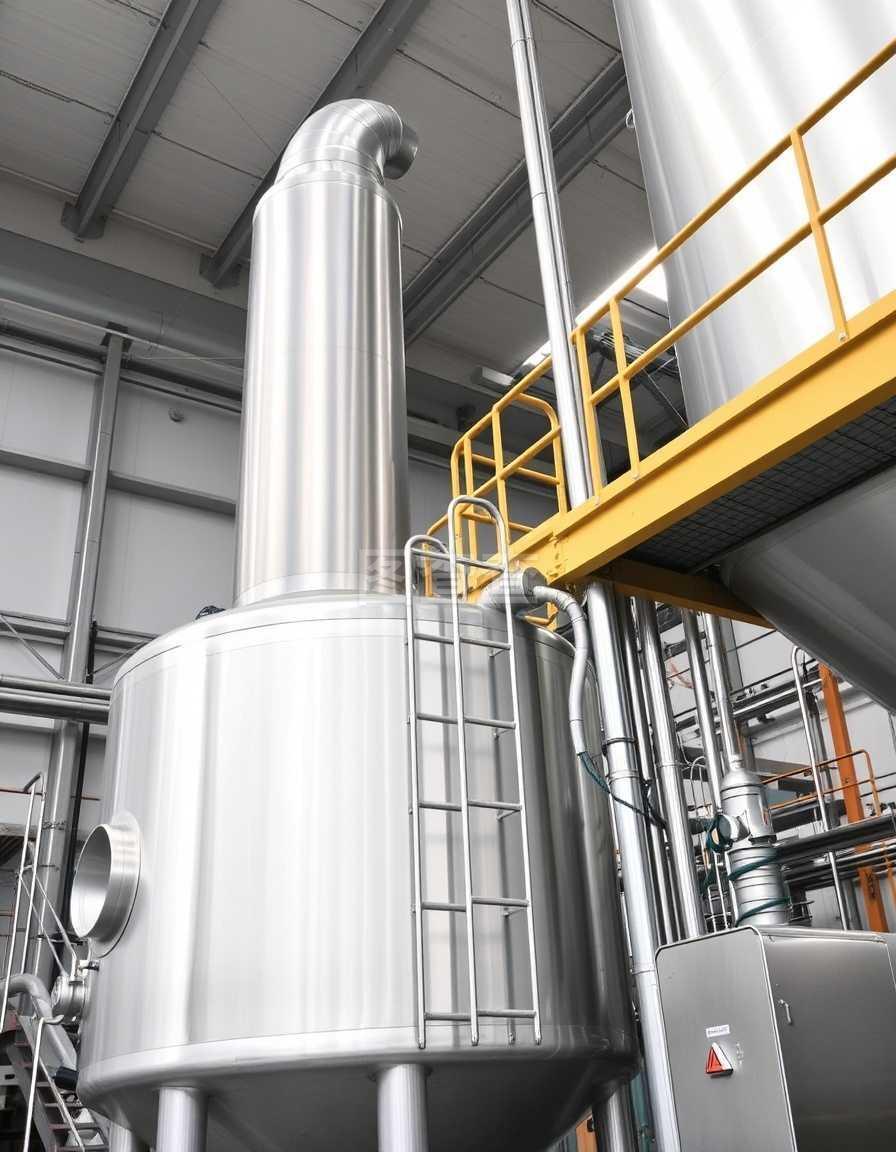
行业近年的变化主要集中在三个方向:
- 材料端:红木原木进口渠道收紧,替代性硬木、指接材、薄木贴面等半成品材料被更多使用,材料分级和溯源成为基础工作。
- 制造端:数控开料、五轴雕刻、自动砂光、恒温恒湿干燥窑等设备逐步替代人工,成套生产线的概念开始普及。
- 服务端:安装、维修、保养、翻新等后市场服务被纳入品牌竞争,交付不再是终点,而是长期关系的起点。
满堂红木业发展对这三点的判断是:设备可以买,系统可以建,但真正难的是把设备、工艺和人组织成一条稳定运行的链路。这也是下文展开讨论的出发点。
二、原料与材料:红木制造的起点决定终点
红木家具的成本大头在材料,质量风险的大头同样在材料。原木进厂后的第一件事不是开料,而是分级与编号。
常见的材料层级大致包括:
- 原木:按树种、口径、纹理、心材比例分级,用于大件面板、腿料等承重或外露部位。
- 锯材与板材:经带锯或框锯初加工后的规方料,需标注批次与含水率。
- 半成品与白坯:已完成榫卯加工、尚未涂装的部件,是车间流转的主要形态。
- 辅料与配料:拼板胶、木销、封边材料、修补色粉等,用量不大但直接影响成品稳定性。
材料管理中最容易被低估的是含水率。红木在不同气候区的平衡含水率差异明显,如果白坯含水率与使用地环境不匹配,成品在北方冬季或南方回南天出现开裂、变形几乎是必然的。因此,材料入库、干燥出窑、白坯存放、涂装前、出厂前,这几个节点都需要记录含水率数据,形成可追溯的档案。满堂红木业发展在材料环节的做法,是把含水率当作与尺寸、纹理同等重要的验收指标,而不是事后补救的借口。
三、设备与机械:开料、榫卯、雕刻三个关键工位
红木家具的加工设备大致可以分为开料类、成形类、表面处理类三大类。不同规模的企业配置差异很大,但核心工位的逻辑是相通的。
开料工位上,数控开料机、带锯机、多片锯承担着把原木和板材变成规方料的任务。数控设备的优势在于出材率可计算、批次尺寸一致,尤其是面板拼板前的定厚与定宽,人工操作很难长期保持稳定。
榫卯工位是红木家具区别于板式家具的核心。传统榫卯依赖划线、凿眼、锯榫,效率低但对结构理解深;现代做法多用数控榫头机、榫眼机、双端铣等设备完成大批量标准榫,再由师傅处理异形、弧面、交接处的细节。这里的关键不是“机器取代人工”,而是让机器承担重复精度,让人承担判断与修整。
雕刻工位如今常见两条路线:一是五轴加工中心或数控雕刻机完成粗坯,二是手工修光与细部处理。机器雕刻的深度、层次一致性更好,但刀痕与木纹走向的衔接仍需人工判断。配件、刀头、夹具这些看似次要的零部件,实际上决定了雕刻质量的上下限——刀具磨损不更换,再好的程序也雕不出干净的线条。
四、干燥与生产线:稳定性来自系统而非单机
红木家具最怕的不是做不好,而是做得好却留不住。干燥是决定“留得住”的核心工序。
常见干燥方式包括自然晾晒、常规蒸汽干燥窑、真空干燥、高频干燥等。不同树种、不同厚度、不同初始含水率的料,干燥曲线完全不同。把干燥当成一个“系统”来看,至少包含以下要素:
- 窑体与温湿度控制装置:传感器布点是否合理,决定曲线能否被真实执行。
- 通风与循环系统:风速不均会造成同一窑内含水率梯度。
- 码垛方式:垫条间距、堆高、压重,都会影响变形量。
- 终含水率检测与回潮平衡:出窑不等于结束,还需平衡处理。
再往上看,干燥只是整条生产线中的一环。从原木堆场、制材车间、干燥窑、白坯库、机加工区、组装区、涂装线到成品包装区,物料流向是否顺畅、半成品周转是否有序,直接影响交期和损耗。成套生产线的价值不在于设备多先进,而在于工序之间不打架——前道工序的误差不会全部压到后道去修补。满堂红木业发展在产线布局上的思路,是宁可牺牲一点单机效率,也要保证工序衔接的余量。
五、检测与品质控制:用仪器替代“差不多”
红木行业的品质争议,很多源于标准模糊。引入检测仪器和量化指标,是把争议前置解决的有效方式。
常见的检测项目与工具包括:
- 含水率检测仪:用于原料、白坯、成品各阶段抽检。
- 木材鉴别与显微观测:辅助确认树种,减少材料混用风险。
- 力学性能测试:针对榫卯节点、板面抗弯等做专项验证。
- 涂层附着力与耐磨测试:评估涂装工艺的耐久性。
- 尺寸与形位公差测量:卡尺、塞尺、平台检测,控制装配间隙。
检测的意义不在于出一份报告,而在于把数据反馈到加工环节。比如某批次面板拼板后出现轻微翘曲,追溯到干燥终含水率偏高或拼板胶用量不均,就能在下一批次调整参数。这种“检测—反馈—修正”的闭环,才是品质控制的实质。
六、配件、涂装与辅料:细节处的体验差异
红木家具并非只由木材构成。五金配件、铜件、滑轨、合页、拉手、玻璃、石材台面等,都会影响使用体验。铜件如果材质不纯,几年后氧化发黑;滑轨如果承重不足,抽屉用久了就会下垂。这些零部件的选型标准,应当与主材同等对待。
涂装环节同样如此。传统生漆、烫蜡工艺温润自然,但对环境和施工经验要求高;水性漆、木蜡油等材料在环保性上更有优势,但对木材表面处理的要求更细。涂装生产线的除尘、恒温、晾干区设置,决定了漆面是否会出现颗粒、流挂、色差。原料、半成品、辅料、配件在一条产线上汇聚,任何一个环节标准松动,成品都会诚实地反映出来。
七、安装、维修与售后:交付之后的长期功课
红木家具体积大、重量重、结构复杂,安装不是简单拼装。大件柜体、屏风、床榻在运输和入户过程中存在磕碰风险,安装人员需要具备木工基础,能现场处理榫头松紧、门缝调整、台面找平。安装服务做得好,可以化解相当一部分售后压力。
维修与保养则更考验企业的长期投入。红木家具用上十年二十年,可能出现局部开裂、漆面磨损、五金松动、铜件氧化等问题。能否提供上门的维修服务、能否匹配到同批次的材料做修补、能否给出合理的保养建议,直接关系到用户对品牌的评价。满堂红木业发展把安装、维修、保养视为产品的一部分,而非额外负担——这也是红木这种耐用品应有的服务逻辑。
八、满堂红木业发展的路径选择
回到品牌本身。在红木行业,做大规模和做深工艺往往是一对矛盾。满堂红木业发展选择的路径,是把制造体系做扎实:材料有分级和溯源,干燥有曲线和记录,加工有设备和工艺标准,检测有数据和反馈,服务有安装和维修的落地能力。这条路径不追求短期爆款,而是希望每一件出厂的产品都能经得起时间检验。
对于关注红木家具的消费者和合作方来说,判断一家企业是否可靠,不妨从几个具体问题入手:原料如何分级?含水率控制在什么范围?榫卯结构是纯榫卯还是辅以连接件?涂装用的是什么材料?安装和维修由谁负责?这些问题的答案,比任何宣传语都更有说服力。
红木家具的价值,一半在材料,一半在制造与服务。满堂红木业发展愿意把后一半做厚,让设备、机械、系统、材料、检测、安装、维修这些词,最终都落到一件件经得起推敲的家具上。更多关于产品与服务的信息,可通过 zymth.com 了解。